
Une cuve de fermentation Unitank de 1 000 litres constitue une solution pratique pour les microbrasseries, les brasseries artisanales et la production commerciale de bière à petite échelle. Fabriqué en acier inoxydable de qualité alimentaire, ce type de cuve de fermentation peut être utilisé pour une large gamme de styles de bières, notamment les lagers, les ales, les pilsners, les IPA, les stouts et d'autres bières de spécialité.
Contrairement à une simple cuve de stockage, un fermenteur moderne en acier inoxydable est conçu pour assurer un contrôle précis de la température tout au long du processus de fermentation et d'affinage. Son fond conique facilite également la récupération de la levure, l'élimination des sédiments et le nettoyage régulier de la cuve.
Pour les brasseries utilisant un système de brassage de 1 000 litres, le programme de fermentation doit être adapté en fonction de la souche de levure, de la densité initiale (OG), de la densité finale (FG), de la température de fermentation et des caractéristiques souhaitées pour la bière.
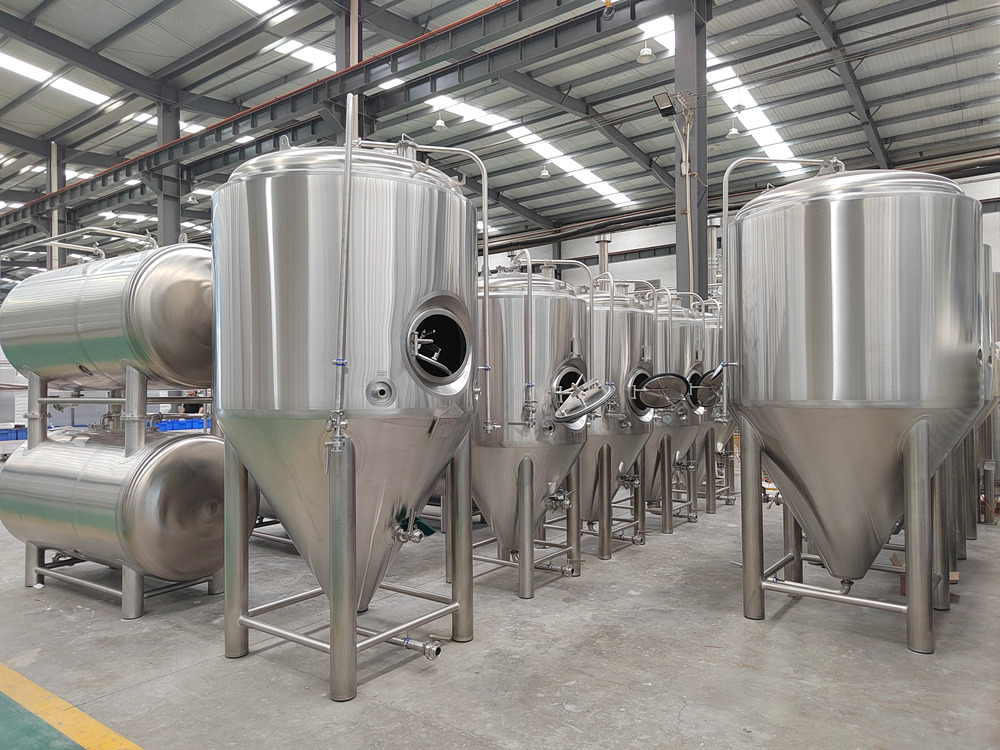
Conception et caractéristiques du fermenteur Unitank de 1 000 litres
Une cuve de fermentation type de 1 000 litres est constituée d'un corps cylindrique vertical doté d'un fond conique. Sa structure à double paroi assure l'isolation et permet d'équiper la cuve d'une chemise de refroidissement pour le contrôle de la température.
Le système de refroidissement permet aux brasseurs de maintenir une température de fermentation stable et de faire baisser progressivement la température de la bière pendant les phases de maturation et de refroidissement rapide.
Les caractéristiques communes d'un Unitank de 1 000 litres sont les suivantes :
Fabrication en acier inoxydable de qualité alimentaire
Réservoir cylindrique vertical à fond conique
Isolation à double paroi
Enveloppe de refroidissement pour le contrôle de la température
Trou d'homme latéral pour l'inspection et l'entretien
Conception résistante à la pression pour la fermentation et la gazéification
Sortie inférieure pour la récupération de la levure
Raccordement du capteur de température et du dispositif de régulation
Boule de pulvérisation CIP pour le nettoyage interne
Raccords pour le transfert de la bière et le CO₂
Le fond conique est particulièrement utile pour la récupération de la levure. Après la fermentation, la levure et les autres matières solides peuvent se déposer naturellement au fond de la cuve et être évacuées par la sortie inférieure.
Pour les brasseries exploitant plusieurs cuves de fermentation, la levure récupérée peut potentiellement être réutilisée si elle est gérée conformément aux procédures de la brasserie en matière de manipulation de la levure.
Calendrier type de fermentation d'une ale
La levure de bière de type « ale » fermente généralement à une température plus élevée que la levure de bière de type « lager ». La température et la durée exactes dépendent de la souche de levure et de la recette de la bière.
Vous trouverez ci-dessous un calendrier de référence type pour la production de bière blonde dans une cuve de fermentation « Unitank » de 1 000 litres.
Étape 1 : Refroidir le moût et ajouter la levure
Une fois le moût obtenu et l'échange thermique effectué, refroidissez le moût jusqu'à une température d'environ 19 à 20 °C (66 à 68 °F).
Transvasez le moût refroidi dans la cuve de fermentation de 1 000 litres désinfectée et réglez le régulateur de température sur la température de fermentation souhaitée. Une fois que le moût a atteint la température cible, ajoutez le starter de levure préparé.
Il est important de bien contrôler la température pendant la première phase de fermentation, car l'activité des levures génère de la chaleur et peut entraîner une augmentation de la température réelle de la bière.
Étape 2 : Laisser la fermentation se dérouler
Laissez la bière fermenter activement pendant environ 2 à 5 jours, en fonction de la densité initiale, de la souche de levure, du taux d'inoculation et des conditions de fermentation.
Lorsque la fermentation principale commence à ralentir, on peut augmenter progressivement la température jusqu'à environ 24 °C (75 °F).
Cet ajustement de température peut aider la levure à mener à bien la fermentation et réduire le risque d'arômes résiduels indésirables.
Étape 3 : Vérifier la densité finale et lancer la clarification à froid
Au bout de 2 à 5 jours supplémentaires, vérifiez la densité finale.
La bière ne doit être soumise à un refroidissement rapide que lorsque la densité s'est stabilisée et que l'évaluation sensorielle indique l'absence de saveurs indésirables manifestes.
Une fois la fermentation terminée, réduisez progressivement la température de la cuve de fermentation Unitank de 1 000 litres jusqu’à environ 0 °C (30–32 °F).
Ce processus de clarification à froid favorise la sédimentation des levures et des autres particules en suspension, ce qui permet d'obtenir une bière plus limpide.
Étape 4 : Collage (facultatif)
Au bout de 12 à 24 heures environ, lorsque la température de la bière est descendue en dessous d'environ 10 °C (50 °F), la brasserie peut utiliser un agent de collage adapté si la recette et le processus de clarification l'exigent.
Le dosage et le mode d'application doivent respecter les recommandations du fabricant de l'agent de clarification ainsi que les procédures de contrôle qualité de la brasserie.
Étape 5 : Conditionner la bière finie
Au bout de 24 à 48 heures supplémentaires, la bière peut être transférée en vue de son conditionnement si les critères requis en matière de clarté, de saveur, de gazéification et de qualité ont été respectés.
Selon le processus de production de la brasserie, la bière peut être conditionnée en fûts, en canettes ou en bouteilles.
Pour de nombreux styles de bières « ale » classiques, l'ensemble du processus, du grain au produit fini, peut potentiellement être mené à bien en deux semaines environ. Cependant, les bières plus fortes, dont la densité initiale est plus élevée, nécessitent souvent un temps de fermentation ou d'affinage supplémentaire.
Programme type de fermentation avec levure hybride
Les souches de levure hybrides sont couramment utilisées pour des styles de bière tels que la California Common, la Kölsch et la Cream Ale.
Ces bières tirent souvent parti d'une température de fermentation relativement basse afin de maîtriser les arômes issus de la levure. Par rapport à une fermentation typique de type « ale », la phase initiale de fermentation peut donc s'avérer plus longue.
Étape 1 : Refroidir le moût jusqu'à la température de fermentation
Laissez refroidir le moût jusqu’à environ 14 °C (58 °F), puis transférez-le dans la cuve de fermentation désinfectée.
Réglez le régulateur de température sur la température de fermentation choisie, puis ajoutez la levure préparée.
Pour la production industrielle, le taux d'ensemencement doit être déterminé conformément aux recommandations du fabricant de levure et à la recette de la brasserie.
Étape 2 : Laisser la fermentation active se dérouler
Laissez la bière fermenter pendant environ 3 à 7 jours, en fonction de la densité initiale et de l'activité de la levure.
L'atténuation constitue un autre indicateur utile. Une fois que la bière a atteint un taux d'atténuation supérieur à environ 50% et que la fermentation se déroule normalement, la température peut être augmentée progressivement jusqu'à environ 21 °C (70 °F).
Cette étape offre à la levure un environnement propice à la fermentation.
Étape 3 : Vérification de la densité finale et clarification à froid
Au bout de 3 à 5 jours supplémentaires, vérifiez la densité finale et évaluez la bière pour déterminer si la fermentation est terminée et en apprécier les qualités sensorielles.
Si la densité finale est stable et que la bière ne présente aucun défaut gustatif perceptible, lancez le processus de refroidissement rapide.
Réduisez progressivement la température jusqu’à environ 0 °C (30–32 °F).
Étape 4 : Précisions
Au bout de 12 à 24 heures environ, une fois que la bière s'est suffisamment refroidie, il est possible, si nécessaire, de procéder à une clarification appropriée.
Le processus de refroidissement permet à la levure et aux autres matières en suspension de se déposer au fond de la cuve conique.
Étape 5 : Emballage
Au bout de 24 à 48 heures supplémentaires, la bière peut être préparée pour le conditionnement, à condition que tous les paramètres de qualité requis aient été respectés.
Par rapport à un cycle de fermentation classique pour une bière de type « ale », la fermentation à base de levures hybrides peut nécessiter plusieurs jours supplémentaires de fermentation active et de maturation.
Combien de temps dure la fermentation de la bière dans une cuve de fermentation de 1 000 litres ?
Il n'existe pas de durée de fermentation unique valable pour toutes les bières.
La durée réelle de la fermentation dans une cuve de 1 000 litres dépend de plusieurs facteurs, notamment :
Style de bière
Souche de levure
Densité initiale
Taux d'ensemencement de levure
Température de fermentation
Composition du moût
Oxygénation et santé des levures
Profil aromatique souhaité
Densité finale
Exigences en matière de conditionnement
C'est pourquoi les brasseurs devraient se fier aux mesures de densité et à l'évaluation sensorielle plutôt que de se baser uniquement sur un nombre fixe de jours de fermentation.
Une cuve de fermentation Unitank de 1 000 litres à température contrôlée offre aux brasseurs une plus grande flexibilité, car la température de fermentation peut être ajustée à différentes étapes du processus.
Pourquoi utiliser une cuve Unitank conique pour la production de bière artisanale ?
Une cuve de fermentation conique réunit plusieurs fonctions dans un seul récipient. Outre la fermentation primaire, une cuve « unitank » peut être utilisée pour le conditionnement et, en fonction de sa pression nominale et de la configuration de la brasserie, pour la gazéification et la maturation de la bière.
La forme conique permet aux sédiments et à la levure de se déposer au fond de la cuve, ce qui facilite l'élimination de la levure et le transfert de la bière.
Pour une microbrasserie ou une brasserie artisanale, cela peut contribuer à simplifier le processus de production tout en réduisant le nombre de cuves distinctes nécessaires.
La chemise de refroidissement intégrée permet également une gestion plus précise de la température que la fermentation dans une simple cuve sans chemise.
Nettoyage CIP d'un fermenteur en acier inoxydable de 1 000 litres
Un nettoyage et une désinfection adéquats sont essentiels pour garantir une fermentation de la bière dans de bonnes conditions.
Une cuve de fermentation en acier inoxydable de 1 000 litres est généralement équipée d'une boule de pulvérisation CIP ou d'un dispositif de nettoyage rotatif raccordé au système CIP de la brasserie.
Pendant le nettoyage, la solution CIP circule dans la cuve et le dispositif de pulvérisation afin de nettoyer les surfaces internes, notamment le corps cylindrique, le cône, les raccords et les autres zones en contact avec le produit.
La procédure de nettoyage exacte dépend du programme d'hygiène de la brasserie, des produits chimiques utilisés, de la température, du temps de circulation et de la qualité de l'eau.
Une inspection et un nettoyage réguliers de la cuve de fermentation peuvent contribuer à réduire le risque de contamination et à garantir une qualité constante de la bière.
Choisir le bon équipement de fermentation de 1 000 litres
Lors du choix d'une cuve de fermentation « Unitank » de 1 000 litres pour une brasserie artisanale, la capacité n'est qu'un critère parmi d'autres. Les brasseurs doivent également tenir compte du volume utile, de la pression nominale, de la capacité de refroidissement, de l'isolation, des dimensions de la cuve, de la conception des trous d'homme, des raccords, du système de régulation de la température, de la configuration du système CIP et du dispositif de récupération de la levure.
Il est également important de tenir compte du calendrier de production futur de la brasserie. Si la salle de brassage produit un lot de 1 000 litres à la fois, la capacité de fermentation doit être adaptée à la durée de fermentation souhaitée et au nombre de lots produits par jour.
Pour les brasseries qui envisagent d'augmenter leur production, l'installation de plusieurs cuves de fermentation de 1 000 litres peut offrir une plus grande flexibilité pour produire simultanément différents types de bières.
Une cuve de fermentation Unitank de 1 000 litres bien conçue offre une solution efficace et flexible pour la production dans les brasseries artisanales et les microbrasseries. Grâce à une température de fermentation contrôlée, un fond conique, un système de récupération de la levure et une fonction de nettoyage CIP, elle permet de prendre en charge un large éventail de procédés de brassage.
Les programmes de fermentation décrits ci-dessus constituent des références générales plutôt que des règles de production immuables. Chaque brasserie doit optimiser son programme en fonction de sa recette, de la souche de levure utilisée, des performances de fermentation et du profil de bière souhaité.
Si vous envisagez de mettre en place un système de brassage de 1 000 litres pour une microbrasserie, la configuration de la cuve de fermentation doit être conçue en tenant compte de la capacité de la salle de brassage, du système de refroidissement, du circuit de glycol, du système CIP et des équipements de conditionnement, afin de créer une chaîne de production équilibrée.
Pour plus d'informations sur les cuves de fermentation « Unitank » de 1 000 litres et les systèmes complets de brassage pour microbrasseries, veuillez contacter notre équipe spécialisée dans les équipements de brassage.
Courriel : sale@cnbrewery.com
Emily Gong

