
Ферментатор Unitank объемом 1000 л — это практичное решение для брожения, предназначенное для микропивоварен, крафтовых пивоварен и мелкосерийного коммерческого производства пива. Изготовленный из пищевой нержавеющей стали, этот тип бродильной емкости может использоваться для производства широкого спектра сортов пива, включая лагер, эль, пильзнер, IPA, стаут и другие сорта специального пива.
В отличие от простого резервуара для хранения, современный ферментер из нержавеющей стали предназначен для обеспечения точного контроля температуры на протяжении всего процесса брожения и созревания. Коническое дно также облегчает сбор дрожжей, удаление осадка и проведение плановой очистки резервуара.
Для пивоваренных заводов, использующих варочную установку объемом 1000 л, график брожения следует корректировать с учетом штамма дрожжей, начальной плотности (OG), конечной плотности (FG), температуры брожения и желаемых характеристик пива.
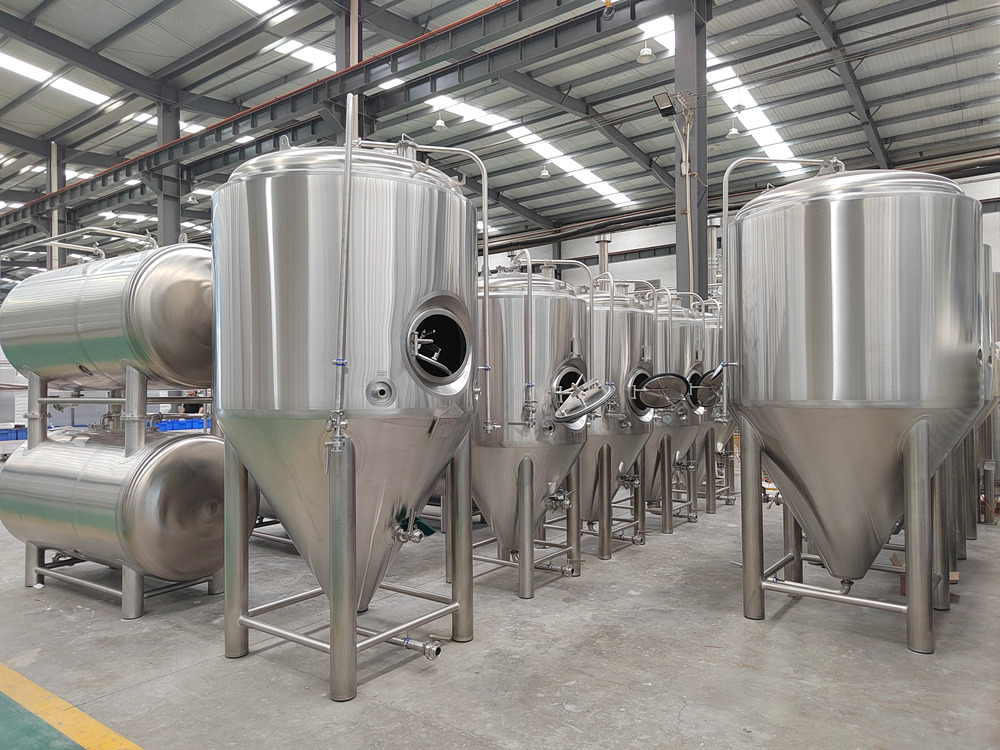
Конструкция и особенности ферментера Unitank объемом 1000 л
Типичный бродильный чан объемом 1000 л имеет вертикальный цилиндрический корпус с коническим дном. Двухстенная конструкция обеспечивает теплоизоляцию и позволяет оснастить чан охлаждающей рубашкой для регулирования температуры.
Система охлаждения помогает пивоварам поддерживать стабильную температуру брожения и постепенно понижать температуру пива на этапах созревания и быстрого охлаждения.
К общим характеристикам установки Unitank объемом 1000 л относятся:
Конструкция из пищевой нержавеющей стали
Вертикальный цилиндрический резервуар с коническим дном
Двухслойная теплоизоляция
Охлаждающая рубашка для регулирования температуры
Боковой люк для осмотра и технического обслуживания
Конструкция, рассчитанная на рабочее давление, для брожения и насыщения углекислым газом
Нижний слив для сбора дрожжей
Подключение датчика температуры и блока управления
Распылительный шарик CIP для внутренней очистки
Подключения для подачи пива и CO₂
Коническое дно особенно удобно для извлечения дрожжей. После брожения дрожжи и другие твердые частицы могут естественным образом оседать на дне резервуара и удаляться через нижний слив.
На пивоваренных заводах, использующих несколько бродильных чанов, извлеченные дрожжи можно потенциально повторно использовать при условии, что их обработка осуществляется в соответствии с установленными на заводе процедурами обращения с дрожжами.
Типичный график брожения эля
Эль-дрожжи, как правило, бродят при более высокой температуре, чем лагерные дрожжи. Точная температура и продолжительность процесса зависят от штамма дрожжей и рецептуры пива.
Ниже приведён типовой технологический график производства эля в ферментаторе-унитанк объёмом 1000 л.
Шаг 1: Охладите сусло и добавьте дрожжи
После приготовления сусла и теплообмена охладите сусло до температуры примерно 19–20 °C (66–68 °F).
Перелейте охлажденное сусло в продезинфицированный бродильный чан объемом 1000 л и настройте терморегулятор на нужную температуру брожения. Как только сусло достигнет заданной температуры, добавьте подготовленный дрожжевой заквас.
Важно обеспечить надлежащий контроль температуры на первом этапе брожения, поскольку в результате жизнедеятельности дрожжей выделяется тепло, что может привести к повышению фактической температуры пива.
Шаг 2: Обеспечить активное брожение
Дайте пиву активно бродить в течение примерно 2–5 дней, в зависимости от начальной плотности, штамма дрожжей, нормы засева дрожжей и условий брожения.
Когда основной процесс брожения начнёт замедляться, температуру можно постепенно повысить примерно до 24 °C (75 °F).
Такая регулировка температуры может помочь дрожжам завершить брожение и снизить риск появления нежелательных побочных привкусов.
Шаг 3: Проверить конечную плотность и приступить к охлаждению
Еще через 2–5 дней проверьте конечную плотность.
Пиво следует подвергать холодной осаждении только после того, как плотность стабилизируется, а сенсорная оценка покажет отсутствие явных посторонних привкусов.
По завершении брожения постепенно снизьте температуру в ферментаторе Unitank объемом 1000 л примерно до 0 °C (30–32 °F).
Этот процесс охлаждения способствует осаждению дрожжей и других взвешенных частиц, что позволяет получить более прозрачное пиво.
Шаг 4: Дополнительная очистка
Примерно через 12–24 часа, когда температура пива опустится ниже примерно 10 °C (50 °F), пивоварня может использовать подходящий осветлитель, если это предусмотрено рецептурой и процессом осветления.
Фактическая дозировка и способ применения должны соответствовать рекомендациям производителя осветлителя и процедурам контроля качества пивоваренного завода.
Шаг 5: Розлив готового пива
Ещё через 24–48 часов пиво можно перелить для розлива, если достигнуты требуемые показатели прозрачности, вкуса, газирования и качества.
В зависимости от технологического процесса пивоваренного завода пиво может разливаться в кеги, банки или бутылки.
Для многих стандартных сортов эля весь процесс от загрузки зерна до розлива в тару потенциально может быть завершён примерно за две недели. Однако для более крепких сортов пива с более высокой начальной плотностью часто требуется дополнительное время на брожение или созревание.
Типичный график гибридного дрожжевого брожения
Гибридные штаммы дрожжей широко используются при производстве таких сортов пива, как «California Common», «Kölsch» и «Cream Ale».
Для этих сортов пива часто предпочтительна относительно низкая температура брожения, что позволяет контролировать привкусы, обусловленные деятельностью дрожжей. По сравнению с типичным брожением эля начальная стадия брожения может поэтому длиться дольше.
Шаг 1: Охлаждение сусла до температуры брожения
Охладите сусло до температуры примерно 14 °C (58 °F) и перелейте его в продезинфицированный бродильный чан.
Установите терморегулятор на выбранную температуру брожения и добавьте подготовленные дрожжи.
При промышленном производстве дозировка дрожжей должна определяться в соответствии с рекомендациями производителя дрожжей и рецептурой пивоварни.
Шаг 2: Дайте активному брожению пройти
Дайте пиву бродить в течение примерно 3–7 дней, в зависимости от начальной плотности и активности дрожжей.
Еще одним полезным показателем является степень сбраживания. Как только степень сбраживания пива превысит примерно 50%, а брожение будет протекать нормально, температуру можно постепенно повышать до примерно 21 °C (70 °F).
Этот этап создает для дрожжей благоприятные условия для завершения брожения.
Шаг 3: Проверка конечной плотности и охлаждение до низкой температуры
Еще через 3–5 дней проверьте конечную плотность и оцените пиво на предмет завершения брожения и дегустационных качеств.
Если конечная плотность стабилизировалась, а в пиве отсутствуют заметные посторонние привкусы, приступайте к процессу охлаждения до низкой температуры.
Постепенно снизьте температуру примерно до 0 °C (30–32 °F).
Шаг 4: Разъяснение
Примерно через 12–24 часа, когда пиво достаточно остынет, при необходимости можно провести соответствующую очистку.
В процессе охлаждения дрожжи и другие взвешенные вещества оседают на дне конической емкости.
Шаг 5: Упаковка
Через дополнительные 24–48 часов пиво можно готовить к розливу, при условии, что все необходимые показатели качества достигнуты.
По сравнению со стандартным графиком брожения эля, брожение с использованием гибридных дрожжей может потребовать нескольких дополнительных дней активного брожения и созревания.
Сколько времени занимает брожение пива в бродильном чане объемом 1000 л?
Не существует единого срока брожения, подходящего для всех сортов пива.
Фактическая продолжительность брожения в бродильном чане объемом 1000 л зависит от ряда факторов, в том числе:
Стиль пива
Штамм дрожжей
Начальная плотность
Норма внесения дрожжей
Температура ферментации
Состав сусла
Оксигенация и здоровье дрожжей
Желаемый вкусовой профиль
Конечная плотность
Требования к кондиционированию
По этой причине пивоварам следует руководствоваться показателями плотности и результатами органолептической оценки, а не полагаться исключительно на фиксированное количество дней брожения.
Ферментатор Unitank объемом 1000 л с системой регулирования температуры обеспечивает пивоварам большую гибкость, поскольку температуру брожения можно регулировать на разных этапах процесса.
Почему для производства крафтового пива стоит использовать коническую емкость Unitank?
Конический бродильный чан объединяет в себе несколько функций. Помимо первичного брожения, унитанк может использоваться для дозревания, а также — в зависимости от номинального давления и конфигурации пивоварни — для карбонизации и созревания пива.
Коническая форма позволяет осадку и дрожжам оседать на дне емкости, что облегчает удаление дрожжей и перелив пива.
Для микропивоварни или крафтовой пивоварни это может помочь упростить производственный процесс и одновременно сократить количество необходимых отдельных резервуаров.
Встроенная охлаждающая рубашка также обеспечивает более точное регулирование температуры по сравнению с брожением в простой емкости без рубашки.
Очистка по технологии CIP для ферментера из нержавеющей стали объемом 1000 л
Правильная очистка и соблюдение санитарных норм имеют решающее значение для успешного брожения пива.
Ферментатор из нержавеющей стали объемом 1000 л, как правило, оснащен распылительным шаром CIP или вращающимся очистным устройством, подключенным к системе CIP пивоварни.
В процессе очистки раствор CIP циркулирует через резервуар и распылительное устройство для очистки внутренних поверхностей, включая цилиндрический корпус, конус, фитинги и другие участки, контактирующие с продуктом.
Конкретный порядок очистки зависит от программы санитарной обработки пивоваренного завода, используемых чистящих средств, температуры, времени циркуляции и качества воды.
Регулярный осмотр и очистка бродильного чана помогают снизить риск загрязнения и обеспечить стабильное качество пива.
Выбор подходящего оборудования для брожения объемом 1000 л
При выборе ферментатора-унитанка объемом 1000 л для крафтовой пивоварни вместимость — лишь один из факторов, которые следует учитывать. Пивоварам также необходимо оценить рабочий объем, номинальное давление, охлаждающую способность, теплоизоляцию, габариты резервуара, конструкцию люка, арматуру, систему контроля температуры, конфигурацию системы CIP и устройство для сбора дрожжей.
Также важно учитывать будущий график производства пивоварни. Если в варочном цехе за один раз изготавливается одна партия объемом 1000 л, мощность бродильной установки должна соответствовать желаемому сроку брожения и количеству партий, выпускаемых в день.
Для пивоваренных заводов, планирующих расширить производство, установка нескольких бродильных чанов объемом 1000 л может обеспечить большую гибкость при одновременном производстве пива различных сортов.
Хорошо спроектированный ферментатор Unitank объемом 1000 л представляет собой эффективное и гибкое решение для производства в крафтовых и микропивоварнях. Благодаря регулируемой температуре брожения, коническому дну, системе сбора дрожжей и возможности очистки по системе CIP он подходит для широкого спектра процессов пивоварения.
Описанные выше схемы брожения носят общий рекомендательный характер и не являются жесткими производственными правилами. Каждой пивоварне следует оптимизировать схему с учетом своей рецептуры, штамма дрожжей, характеристик брожения и желаемого профиля пива.
Если вы планируете создать пивоваренную установку объемом 1000 л для крафтовой пивоварни, конфигурацию бродильного чана следует разрабатывать с учетом производительности варной, системы охлаждения, гликолевой системы, системы CIP и упаковочного оборудования, чтобы создать сбалансированную производственную линию.
Для получения дополнительной информации о ферментерах-унитанк объемом 1000 л и комплексных системах для пивоварения в условиях микропивоварни, пожалуйста, обратитесь к нашей команде специалистов по пивоваренному оборудованию.
Электронная почта: sale@cnbrewery.com
Эмили Гонг

