
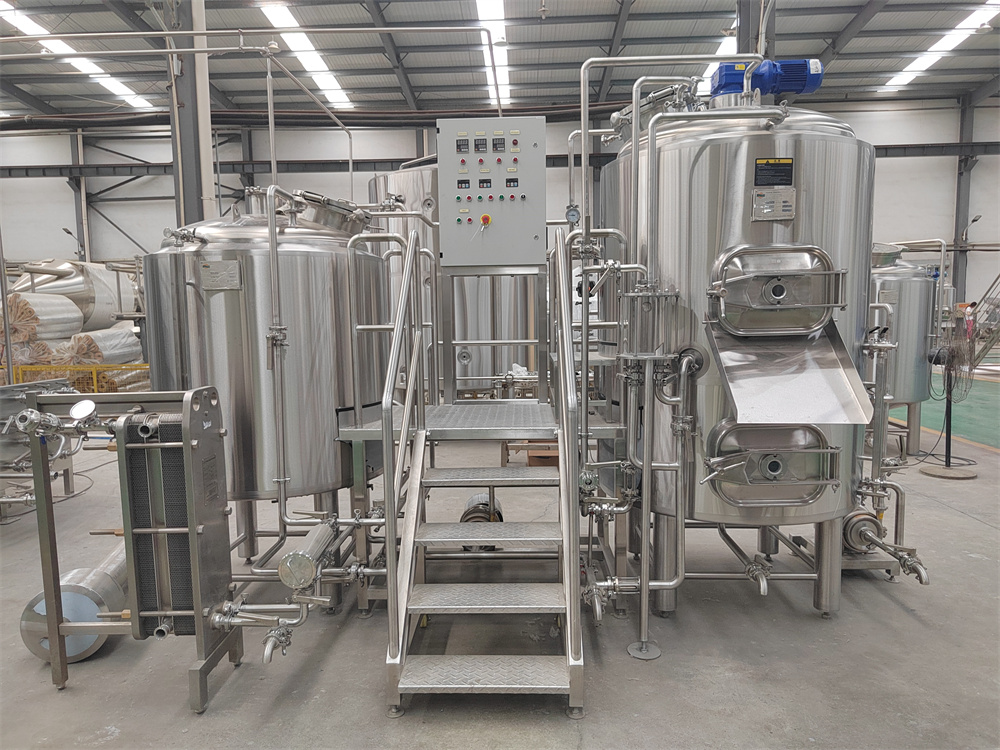
L'équipement de brassage de bière Tiantai de 500 litres est un modèle très prisé des brasseries artisanales, bars et petites brasseries qui se lancent. En fonction de la capacité mensuelle, l'équipement de la salle de brassage peut généralement comporter 2 ou 3 cuves.
La salle de brassage à deux cuves comprend une cuve de brassage/filtration et une cuve de cuisson/cuve de tourbillon.
Une installation de brassage à deux cuves comprend une cuve de brassage, une cuve de filtration et une cuve de cuisson/cuve de tourbillonnement. Pour le brassage par paliers, il est préférable d'utiliser une cuve de brassage à double paroi avec une chemise de vapeur, dotée d'une fonction de chauffage.
ÉTAPE 1 – LA PRÉPARATION DE LA PÂTE
Température : 100-105 °F, durée : 20 minutes
On pourrait faire valoir que cette première étape n'est pas nécessaire avec les malts hautement modifiés d'aujourd'hui, car la majeure partie de la déramification s'est déjà produite au cours du processus de maltage.
Cela dit, il n’est pas rare de procéder au « dough-in » (mélanger l’eau de brassage et le malt) à une température plus basse (100-105 °F) pendant un court temps de repos afin de permettre la poursuite du processus de débranchage, ainsi que de laisser le temps à la bêta-glucanase d’agir.
Cette étape peut permettre d'obtenir un moût de viscosité plus faible (moins susceptible d'encrasser le matériel lors du rinçage ou de la filtration) et d'augmenter la densité de quelques points de gravité.
ÉTAPE 2 – REPOS PROTÉINIQUE
Température : 120-130 °F, durée : 20 minutes
Une fois encore, la nécessité d'une phase de repos protéique pour les brasseurs modernes fait l'objet d'un débat, car la majeure partie de ce travail aura déjà été effectuée par le malteur.
En réalité, cette étape ne devrait être effectuée que si le maltage contient une quantité suffisante de malts sous-modifiés ou de céréales en flocons à forte teneur en protéines. Et ce, uniquement si vous ne recherchez pas les propriétés de ces malts et céréales qui permettent d'augmenter la mousse et le corps de la bière.
Il est généralement déconseillé de procéder à un « repos protéique » dans le cadre d’une recette composée principalement de malts fortement modifiés, sauf si vous recherchez expressément un corps et une sensation en bouche très légers.
Cela dit, un temps de repos de 20 minutes à environ 125 °F est recommandé si vous souhaitez éviter la turbidité due à la forte teneur en protéines du malt, en gardant à l'esprit les mises en garde mentionnées précédemment.
ÉTAPE 3 – PAUSE APRÈS LA CONVERSION
Température : 145 à 162 °F, durée : 40 minutes (ou plus)
Également appelée « repos de saccharification », c'est au cours de cette étape que la majeure partie des amidons sera transformée en maltose et en autres sucres fermentescibles. C'est également à ce stade que vous pouvez potentiellement influencer de manière significative la fermentabilité de votre moût.
On recommande très souvent une température de brassage d'environ 152, car elle offre un bon compromis pour l'activation des amylases bêta et alpha.
Vous pouvez utiliser ce repos comme un “ régulateur ” pour influencer la fermentabilité de votre moût.
En se situant dans la partie haute de cette fourchette (plus près de 160-162 °F), on obtiendra un moût moins fermentable, ce qui entraînera la présence de sucres résiduels dans la bière finale et (comme beaucoup le pensent) une sensation en bouche plus ample, voire plus sucrée.
À l'inverse, si vous restez plus près de cette température de 145 °F, vous risquez d'obtenir davantage de sucres fermentables, ce qui se traduira par une densité finale plus faible et une sensation en bouche plus sèche et plus vive.
Une phase de repos prolongée autour de 152F vous permettra très probablement de profiter du meilleur des deux mondes, pour ainsi dire, ce qui explique pourquoi cette température de brassage est si souvent citée.
sale@cnbrewery.com
Emily Gong

